Крышка сверху
Стопка опускается целиком. Плоскость каждого пакета параллельна столу.
 DRIP DOCK / MVP 10 → TARGET 30
Дрипы загружаются сверху и лежат плашмя, один над другим. Нижний пакет вытягивается вперёд, а сменный ограничитель удерживает всю остальную стопку внутри.
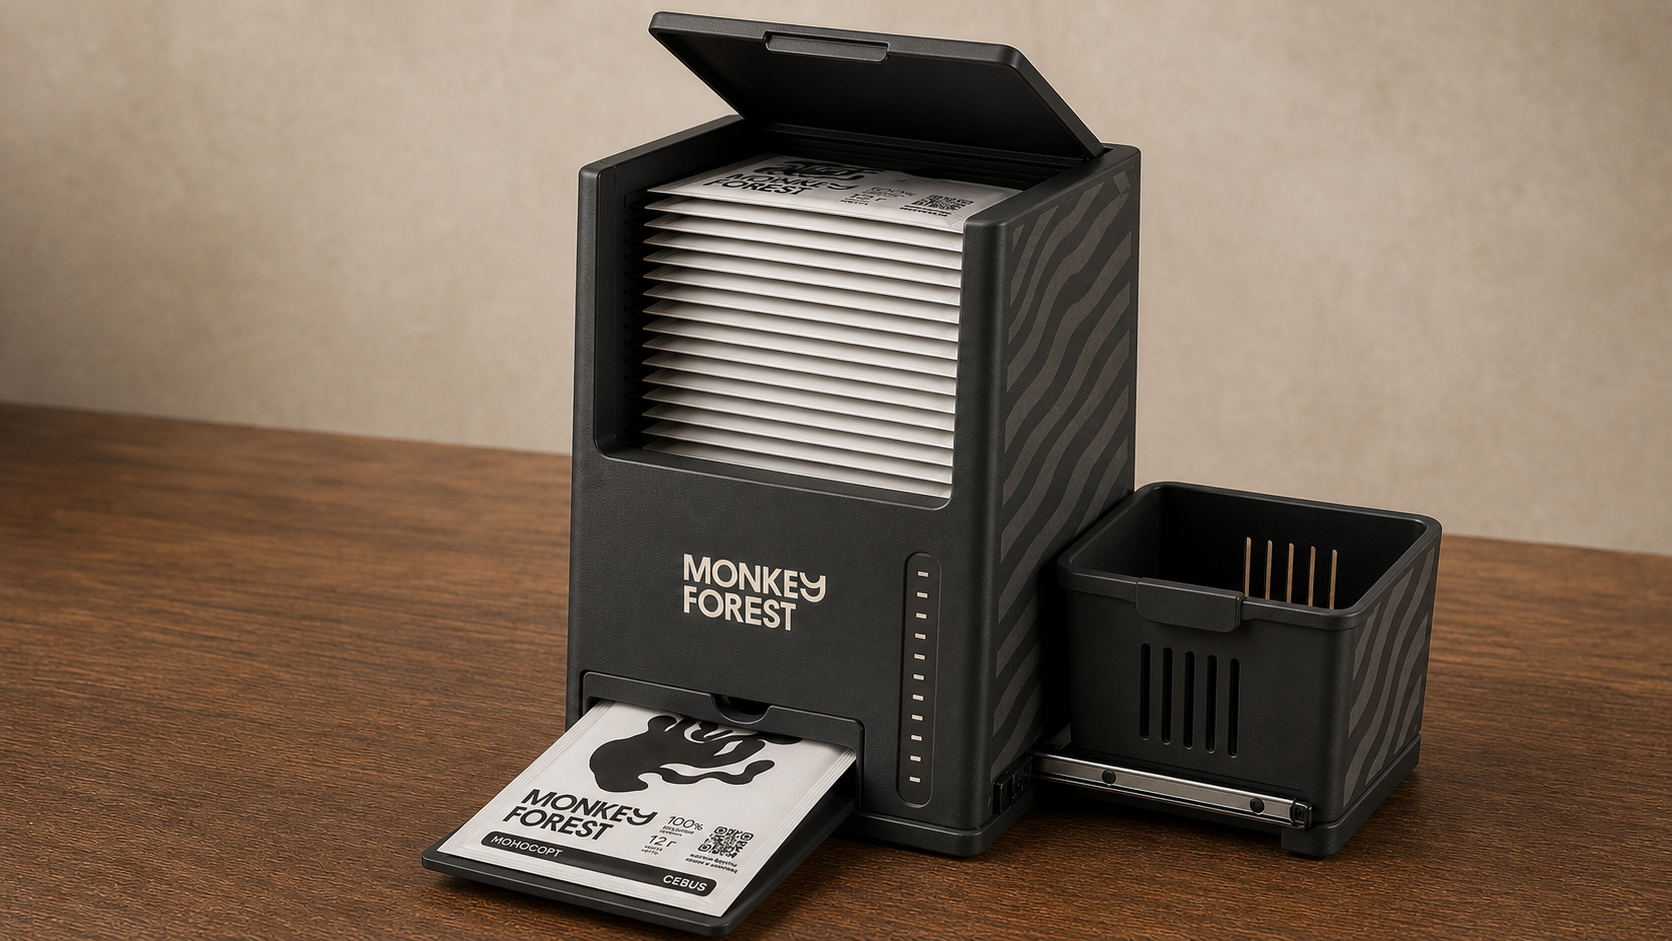
Большой корпус показывает целевую архитектуру. Механику сначала проверяем на компактном MVP из десяти пакетов.
Стопка опускается целиком. Плоскость каждого пакета параллельна столу.
После каждого извлечения следующая упаковка занимает нижнее положение.
Низкий слот выпускает один пакет, удерживая второй за переднюю кромку.
Мокрый использованный дрип уходит в съёмный моющийся боковой контейнер.
Сначала печатаем компактный магазин на 10 пакетов и доказываем выдачу. После успешных циклов масштабируем ту же механику до целевого запаса 30 — без повторения лишнего расхода пластика.
Чуть меньше половины катушки не хватило на текущую крупную деталь и крышку. Это не финальный расчёт расхода, но достаточный сигнал, чтобы уменьшить первый функциональный прототип.
Первая печать показала цену масштаба ещё до проверки выдачи и затвора.
Боковые элементы поддерживают нависающие части. Убирать их без изменения геометрии рискованно.
Укоротить магазин, разделить нависающие узлы на отдельные детали и подобрать ориентацию печати с минимумом отходов.
Это интерактивная схема, а не окончательная CAD-геометрия. Она фиксирует направление подачи, точки удержания и раздельность модулей.
Фольгированный пакет мягкий, а толщина меняется от партии и распределения кофе. Поэтому переднюю геометрию лучше не печатать частью корпуса: отдельный затвор позволит менять высоту щели без перепечатки всего устройства.
t₁ — фактическая максимальная толщина одного запечатанного пакета, а не число из макета.
Макеты подтверждают габарит лицевой панели, но не рабочую толщину заполненной упаковки. Поэтому корпус задаётся формулами, а не красивым окончательным числом.
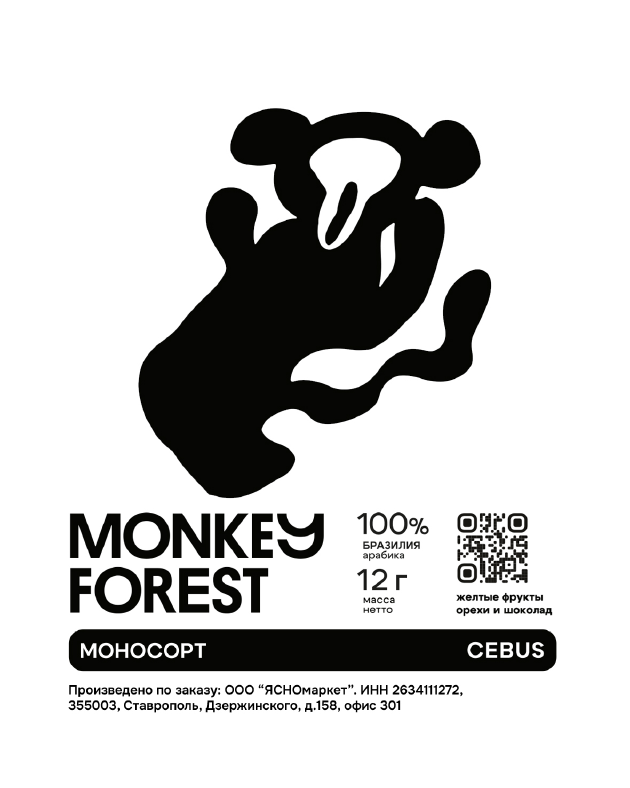
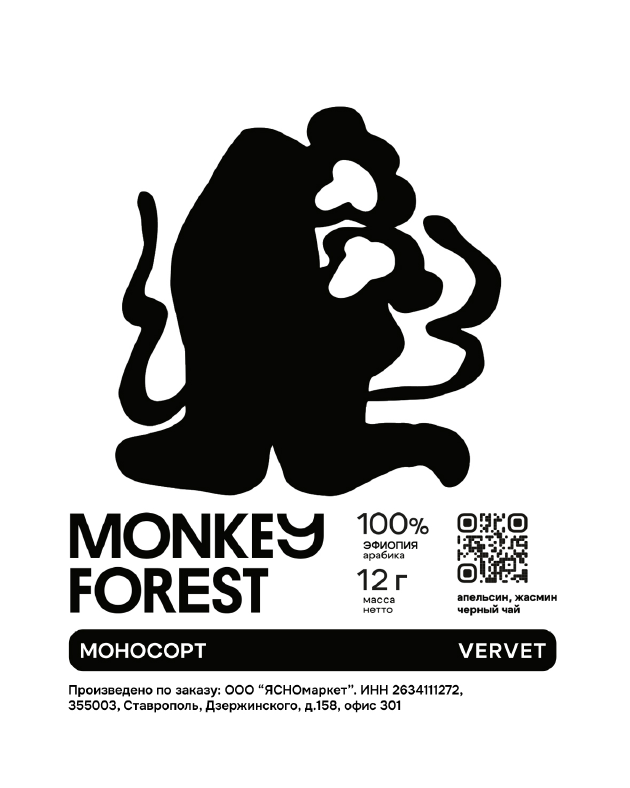
Финальный запаянный пакет CEBUS / VERVET.
Две панели по 100 мм до складывания и запайки.
Отдельный информационный макет, не внешний габарит пакета.
Высота тестовой и целевой стопки без сжатия.
Начать с бокового зазора 1,5–2 мм на сторону.
Начать с 2–3 мм на сторону из-за швов и мягкой фольги.
Первый корпус — десять пакетов. Целевая версия масштабируется по S₃₀.
Подбирается сменными затворами по тесту двойной выдачи.
Настольный MVP‑10 нужен для быстрой проверки выдачи. Высокий целевой корпус на 30 пакетов сильнее нагружает основание, поэтому его настенное крепление обязательно блокируется.
Нескользящие ножки и корзина не должны опрокидывать корпус при полном заполнении.
Две верхние точки, нижний фиксатор и защёлка от подъёма при рывке пакета.
Устройство можно вымыть или перепечатать без демонтажа крепежа из стены.
Для механики различия в печати несущественны, но обе реальные упаковки нужно прогнать через испытания: сварные швы и распределение кофе могут отличаться.
Первый корпус должен доказать механику, а не выглядеть как серийный продукт.
t₁, S₁₀, S₃₀, ширину и толщину сварных швов.
С разным рабочим зазором, один корпус и одну крышку.
Три полных прохода 10 → 0, чередуя CEBUS и VERVET и записывая усилие вытягивания.
20 циклов на столе и 20 на стеновой пластине.
10 горячих использованных дрипов, протечки, пар, снятие и мойка корзины.